引言
在现代电力输配电设备制造领域,互感器作为关键的测量与保护元件,其绝缘性能和成型质量直接关系到电网运行的安全与稳定。环氧树脂真空压铸工艺(APG,Automatic Pressure Gelation)因其优异的绝缘性能、致密的材料结构和高效的生产能力,已成为互感器制造的主流工艺之一。华奥作为专注于APG环氧树脂真空压铸模具研发与制造的企业,在该领域积累了丰富的工艺经验。本文围绕华奥APG环氧树脂真空压铸互感器模具的工艺特点、模具设计与制造要点展开分析。
一、APG真空压铸工艺概述
APG工艺是一种将环氧树脂混合料在真空条件下注入模具型腔,并在加压状态下完成凝胶固化的成型方法。其核心流程包括:环氧树脂与固化剂的精确计量与混合、真空脱气、压力注射、模具加热凝胶、脱模及后固化。与传统浇注工艺相比,APG工艺具有以下显著优势:
- 真空环境:有效排除混合料中的气泡,减少绝缘缺陷;
- 压力凝胶:在0.1~0.5MPa压力下固化,补偿树脂收缩,提高致密度;
- 自动控制:注射、固化温度和时间可精确调控,保证批次一致性;
- 高效生产:固化周期较短,适合批量制造互感器等中型绝缘件。
二、互感器模具设计与制造要点
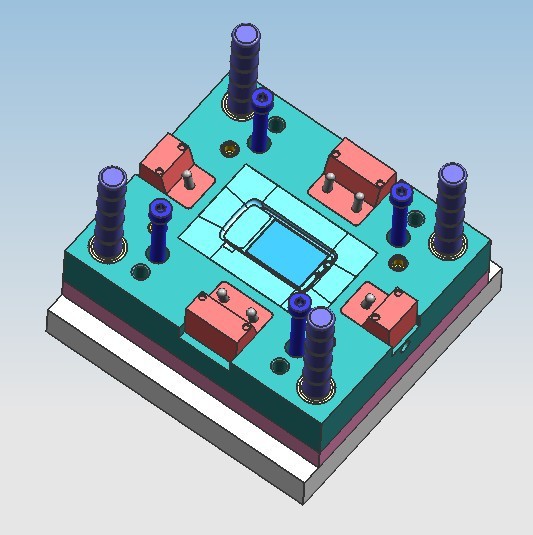
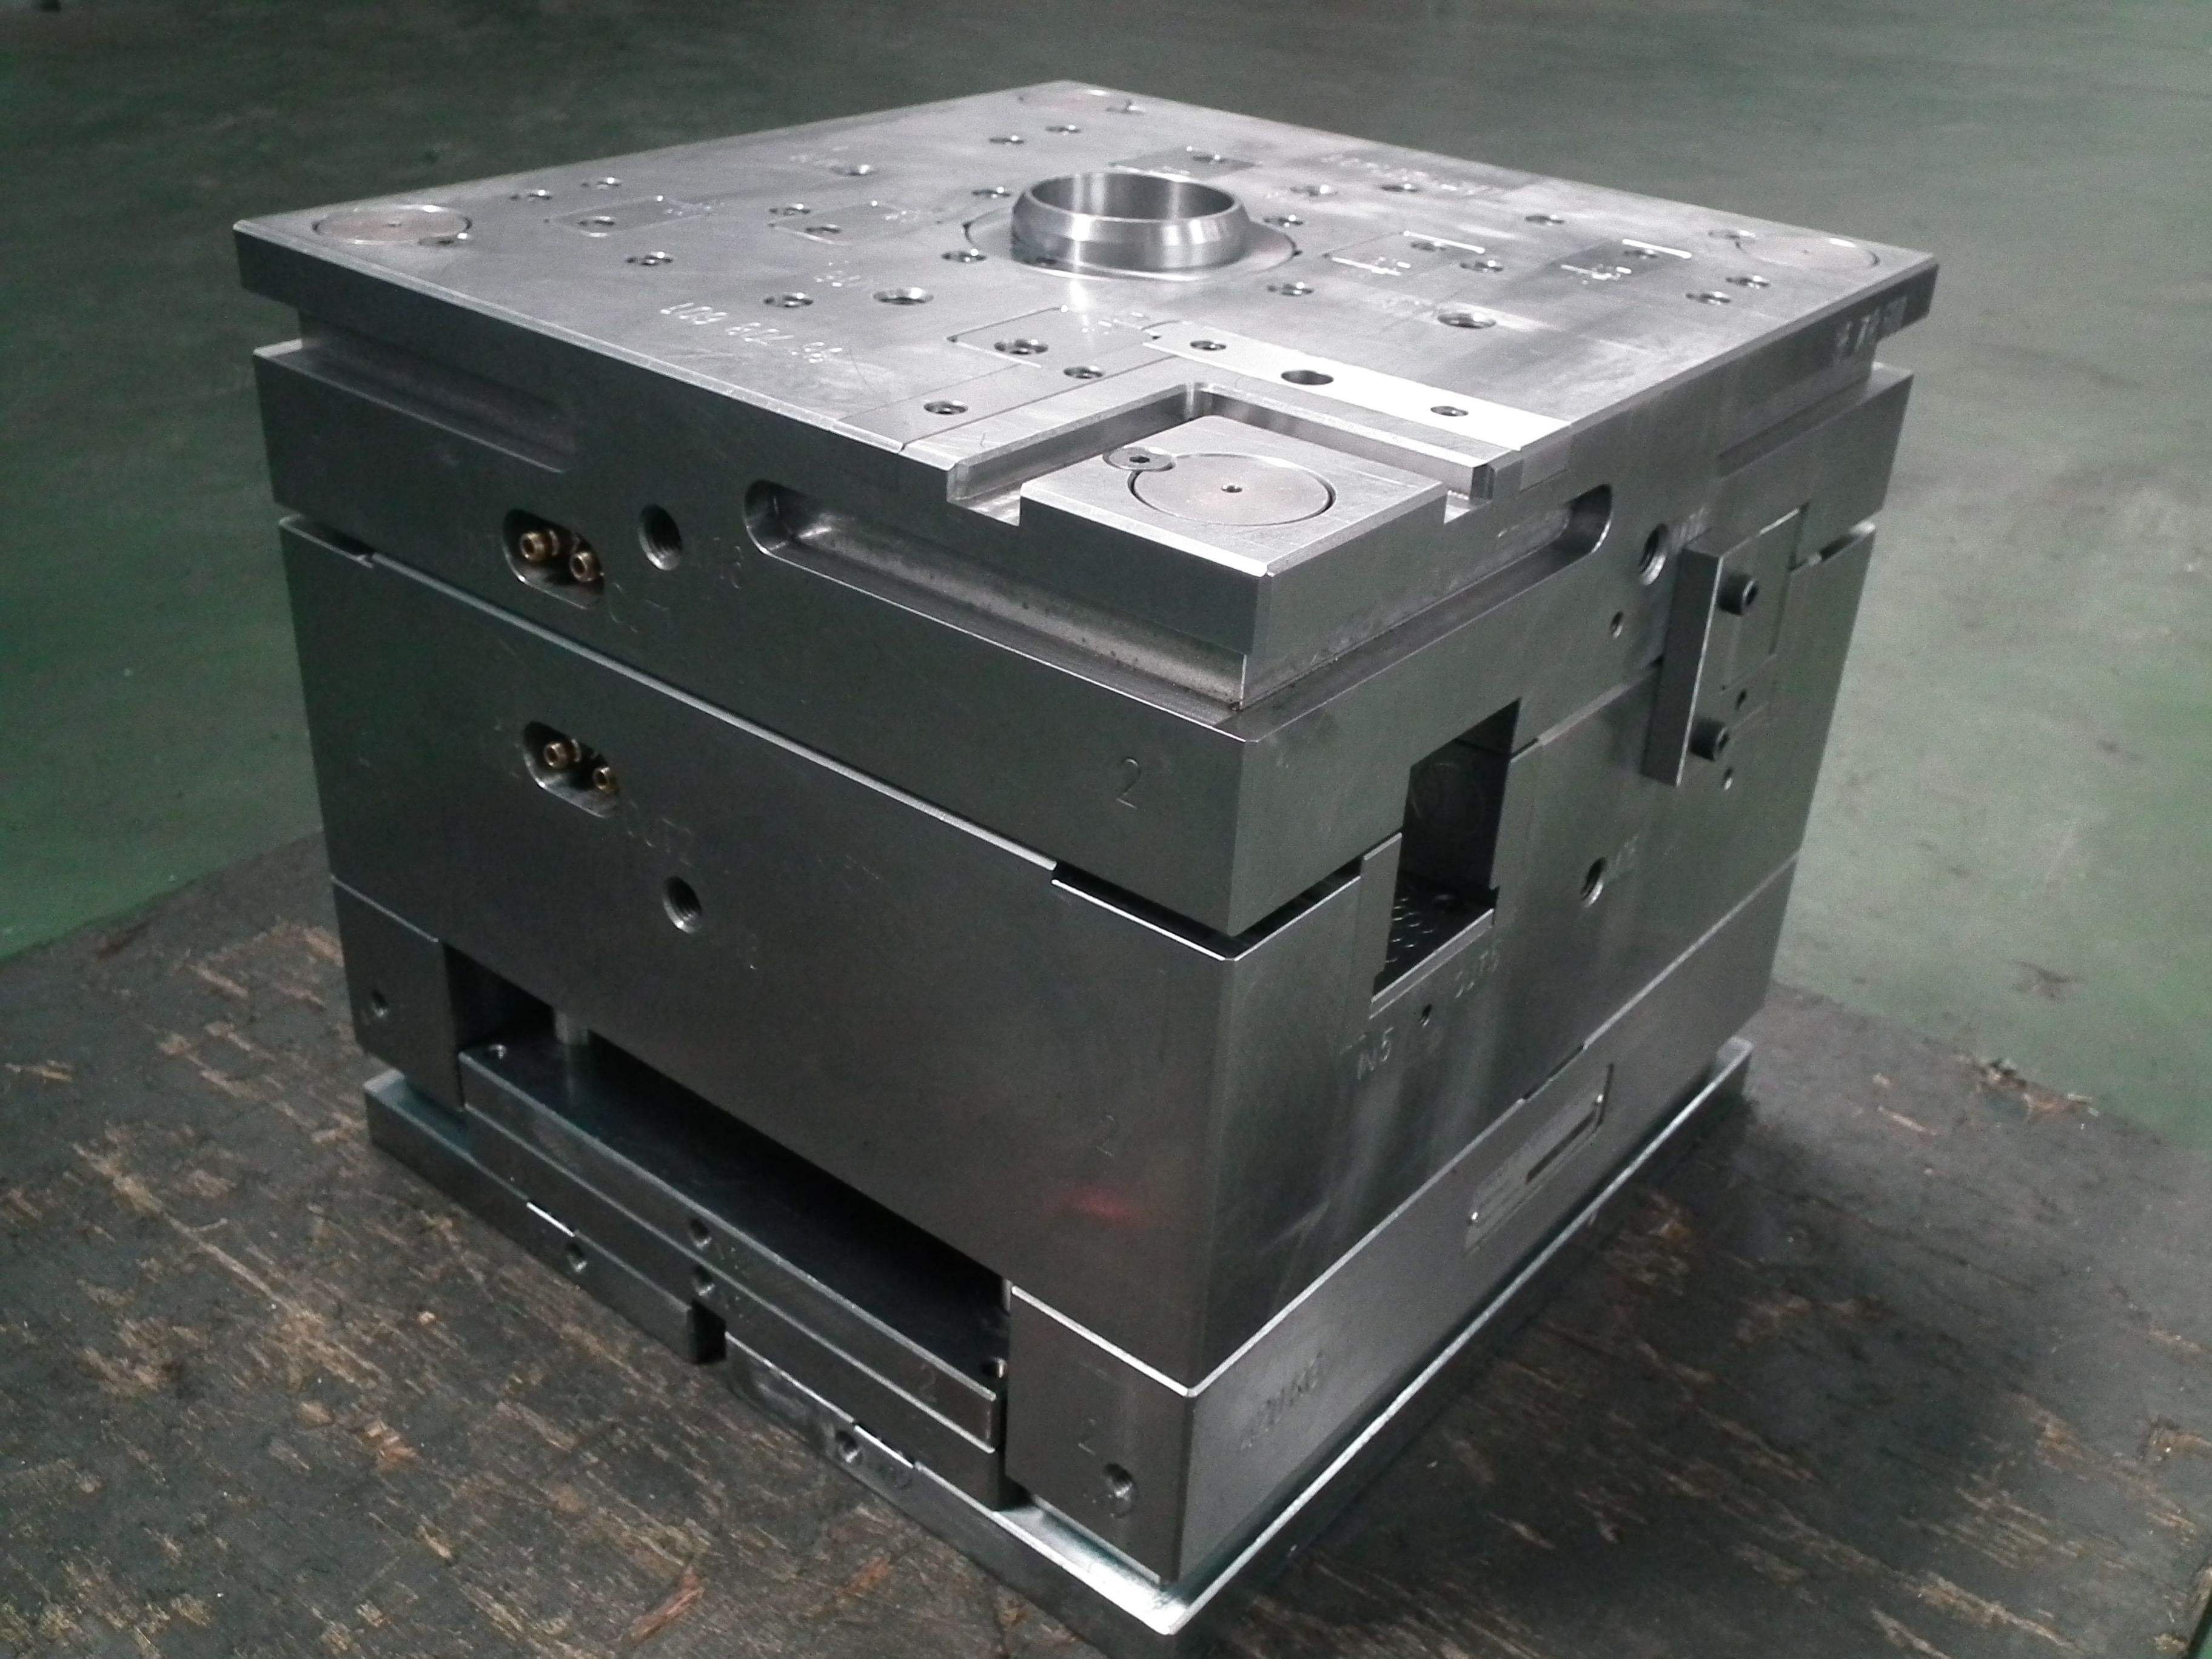
互感器用APG模具的设计需兼顾产品结构、材料特性与工艺参数,华奥在模具开发中重点关注以下几个方面:
1. 型腔设计与流道布局
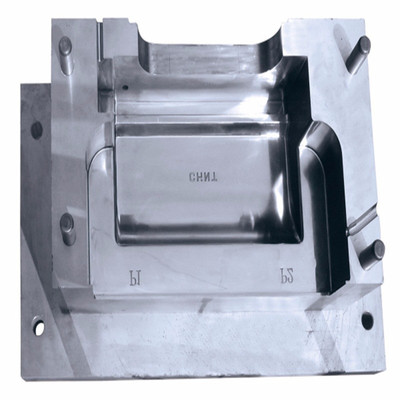
互感器结构往往包含一次绕组、二次绕组嵌件及绝缘裙边等复杂几何特征。模具型腔需根据产品收缩率进行补偿设计,通常环氧树脂固化收缩率在0.5%~1.5%之间,需通过模流分析优化浇口位置与流道尺寸,确保树脂充填均匀、避免裹气与熔接痕。
2. 嵌件定位与密封
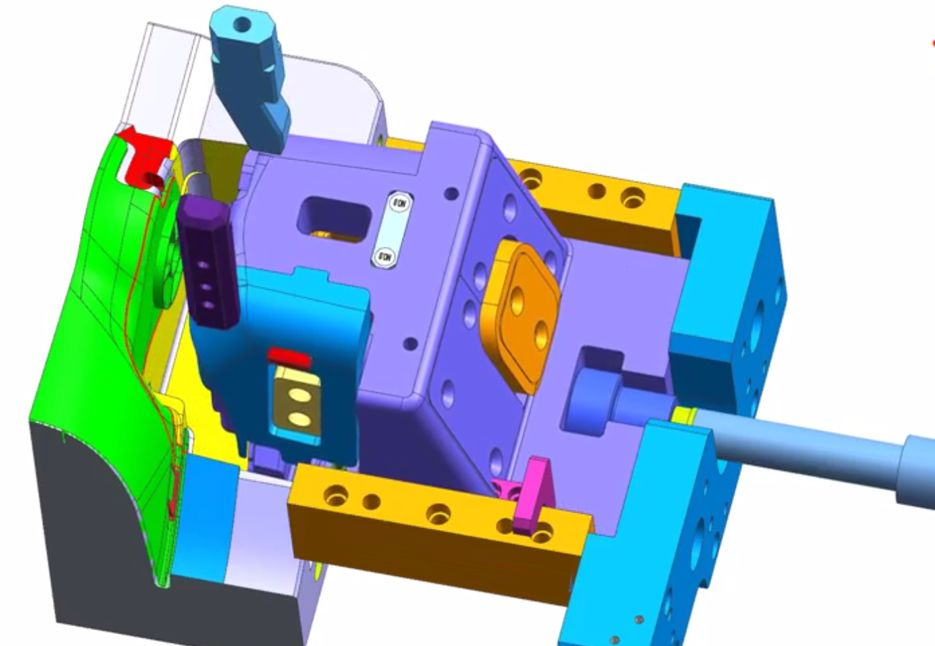
互感器内部金属嵌件的准确定位是模具设计的关键。华奥模具采用专用定位销与弹性夹持结构,保证嵌件在注射压力下不发生位移;模具分型面与嵌件配合处设置耐高温密封结构,防止树脂泄漏。
3. 加热与温控系统
APG工艺要求模具温度均匀控制在80~120℃(视树脂体系而定)。华奥模具采用分区电加热或油温控制方式,在型腔、流道和浇口区域设置独立温控回路,确保凝胶过程温度梯度合理,减少内应力。
4. 排气与真空密封
模具需在合模后形成可靠的真空密封腔体。华奥在模具设计中配置真空抽气接口与分型面密封槽,并在型腔末端设置微排气通道,使真空度达到工艺要求(通常低于-0.095MPa),最大限度降低气泡含量。
5. 材料与表面处理
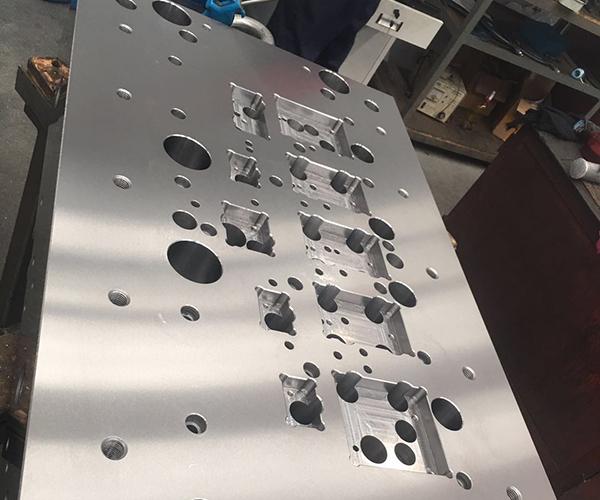
模具材料多选用预硬模具钢(如P20、718等),型腔表面经抛光与镀硬铬处理,以提高耐磨性和脱模性能。针对环氧树脂的粘附特性,模具表面粗糙度控制在Ra0.2μm以下,并配合脱模剂使用。
三、华奥APG压注模具的工艺优势
华奥在APG环氧树脂真空压铸模具领域形成了较为完整的技术体系,其模具产品在实际应用中体现出以下特点:
- 成型精度高:模具加工精度可达±0.02mm,满足互感器尺寸公差要求;
- 使用寿命长:合理的模具结构与热处理工艺,保障模具在高温高压反复循环下的耐久性;
- 工艺适配性强:可根据不同环氧树脂体系(如双酚A型、脂环族型)调整模具温控与流道参数;
- 调试服务完善:提供从模具试模到工艺参数优化的技术支持,帮助客户缩短产品导入周期。
四、
APG环氧树脂真空压铸工艺对模具设计、制造与工艺控制提出了综合性要求。华奥在互感器模具的型腔设计、嵌件定位、温控系统与真空密封等方面积累了成熟经验,其APG压注模具在精度、寿命与工艺适配性方面表现良好,为互感器绝缘件的稳定生产提供了可靠保障。随着电网设备向高电压、小型化方向发展,APG模具技术也将持续向更高精度、更优温控和更智能化方向演进。