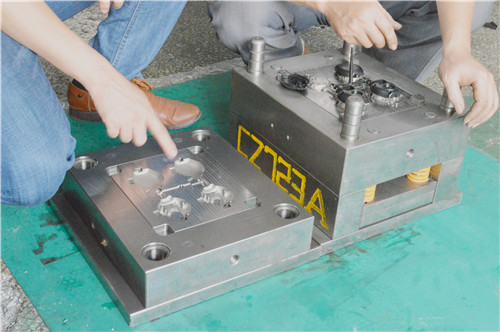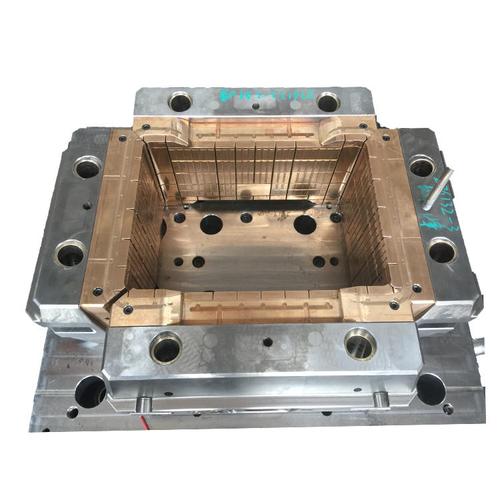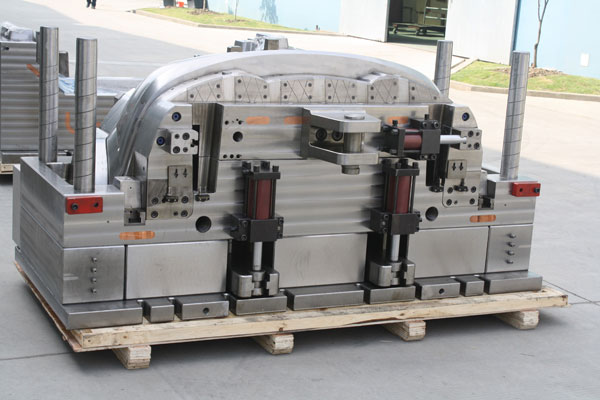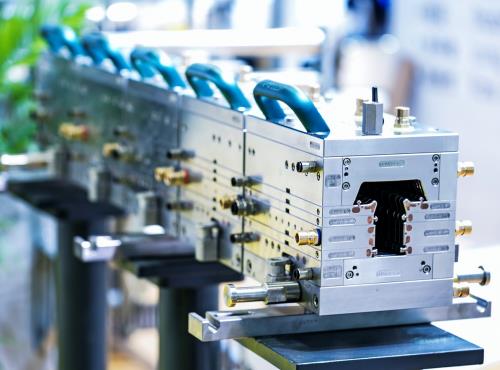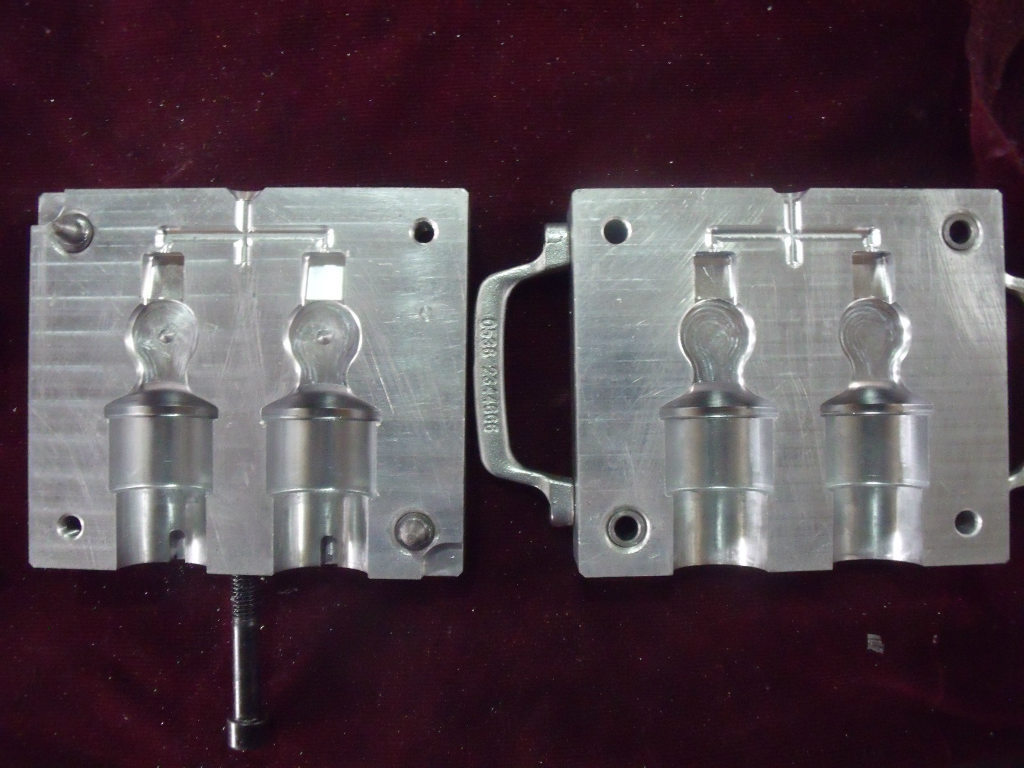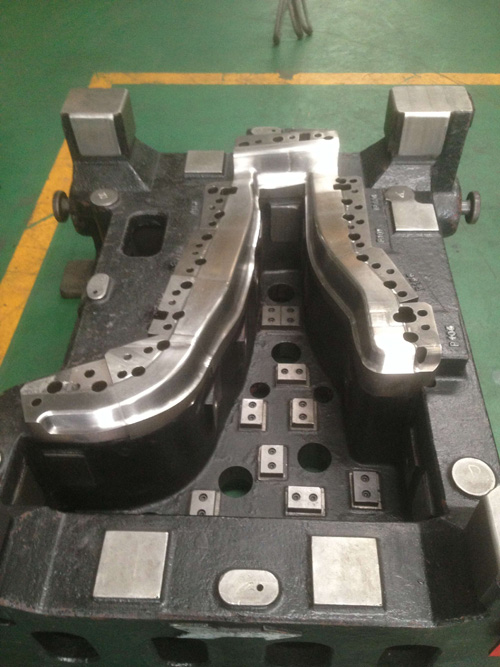
一、案例背景\n\n本次案例对象为某汽车零部件注塑模具,型腔复杂、包含多组深腔与曲面过渡区域,长期使用后出现局部磨损与轻微变形。客户需求明确:在不停产太久的条件下,快速获取模具当前几何状态,与原始CAD模型比对,判断是否需要修模,并为后续修复提供数据依据。最终我们采用手持式蓝色激光三维扫描方案完成全流程作业。\n\n## 二、扫描前的准备工作\n\n模具扫描对表面反光和数据完整性要求较高,准备工作直接决定后续精度。本次主要完成以下三步:\n\n1. 表面处理:模具钢材表面存在反光,先均匀喷涂显影剂,形成漫反射薄层,厚度控制在微米级,避免影响尺寸判读。\n2. 标记点布置:在模具非工作面及周边布置编码标志点,兼顾深腔区域识别;对型腔内部不便贴点的位置,采用摄影测量辅助拼接。\n3. 设备与校准:使用手持式蓝色激光扫描仪,现场进行预热与校准,确认单幅精度满足0.02mm级要求,环境温度控制在20±3℃。\n\n## 三、数据采集过程\n\n扫描采取“先整体、后局部,先外后内”的策略:\n\n- 外轮廓与分型面:快速扫取整体形貌,建立全局坐标系基准,保证多视角点云在统一框架下配准。\n- 型腔与深腔区域:调整扫描角度与景深,采用多角度环绕与局部加密方式,避免遮挡和欠采样;对深腔底部单独补扫。\n- 细节特征:浇口、排气槽、镶件配合面等关键位置提高采样密度,排气槽因尺寸细微安排专项扫查。\n\n全程约2小时完成,共获得多站扫描数据,点云完整率评估达到98%以上。\n\n## 四、数据处理与模型重构\n\n采集完成后进入处理环节:\n\n1. 点云预处理:去噪、去除标志点与杂点,统一采样密度。\n2. 多视拼接:基于标志点与特征重叠区完成全局配准,拼接误差控制在0.03mm以内。\n3. 网格化与光顺:生成三角网格模型,保留真实形貌的同时去除扫描噪声引发的高频毛刺。\n4. 坐标对齐:将扫描网格与原始CAD模型进行最佳拟合对齐,RPS基准与关键配合面采用约束对齐。\n\n## 五、比对分析与结果\n\n使用检测软件进行3D偏差分析,以色差图输出结果:\n\n- 分型面整体偏差在±0.05mm以内,满足使用要求;\n- 型腔侧壁局部区域出现0.08~0.15mm的材料缺失,判断为长期磨损与 corrosive 介质导致的表层损伤;\n- 深腔转角处存在局部超差0.18mm,与冲蚀磨损位置吻合;\n- 部分镶件配合面偏差≤0.05mm,但不均匀,提示存在间歇受力导致的微变形。\n\n据此判定:该模具并非整体失效,一般只需对局部超差区域进行激光熔覆/补焊后重新加工修整,无需整模更换。\n\n## 六、修复与复检\n\n根据偏差数据生成修复引导:\n\n1. 磨损区域按色差图标记的补焊深度进行局部堆焊;\n2. 以修复后目标几何再做一遍扫描比对,确认熔覆层余量与加工留量;\n3. MPI跟进“补焊—保形加工—抛光”流程,并用扫描二次复检来减少接触式测量对表面的干扰。\n\n复检结果显示,整体≤0.05mm、多数区域重现精度低于0.03mm,满足首发样件与上线要求。\n\n## 七、案例\n\n模具三维扫应对复合材料工件常被视为只是抓取长相,事实不然:只要基准与验证得越好,模型即可在上列流程内稳定做好差分配并驱动决策。
如若转载,请注明出处:http://www.tzymj.com/product/1.html
更新时间:2026-11-01 16:37:24