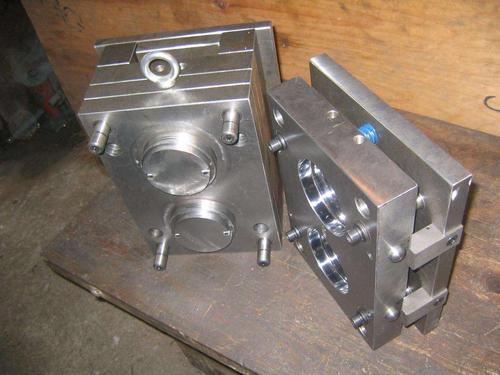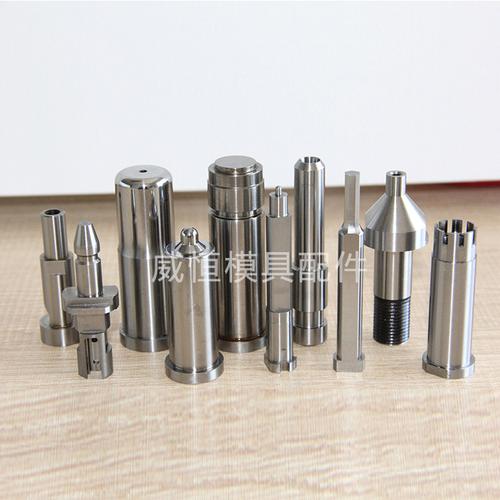
精密模具是现代制造业的基石,而模具配件则直接决定了模具的寿命、精度与生产效率。在五金冲压模具中,导柱、托针、顶针和高速钢精密冲针虽为辅助零件,却扮演着至关重要的角色。本文将围绕这些关键配件,解析其功能、选材与应用要点。
一、导柱:模具精度的“基准线”
导柱是模具导向系统的核心部件,主要作用是在合模过程中引导动模与定模准确对中,保证冲压间隙的均匀性。精密模具对导柱的直线度、硬度及配合精度要求极高,通常采用GCr15轴承钢或20钢渗碳淬火处理,表面硬度可达HRC58-62。在高速冲压场景下,滚珠导向导柱凭借低摩擦、高刚性的特点,成为精密模具的首选。
二、托针与顶针:脱模系统的“执行者”
托针(又称托料针)和顶针(推杆)是模具脱料与顶出机构的关键零件。托针主要用于在冲压过程中托住料带,防止材料偏移或变形;顶针则负责将成型后的工件从模具型腔中顶出。两者均需具备足够的抗压强度和耐磨性,常用材料为SKD61热作模具钢或SKH51高速钢,经淬火回火后硬度达HRC52-58。精密模具中,顶针的直径公差通常控制在±0.005mm以内,表面粗糙度Ra≤0.4μm,以确保顶出动作平稳、无卡滞。
三、高速钢精密冲针:冲裁质量的“决定者”
冲针(冲头)是五金冲压模具中直接参与冲裁成形的零件,其材质与加工精度直接影响冲裁断面质量与模具寿命。高速钢(如SKH51、M2、ASP23)因具有高硬度(HRC64-67)、高耐磨性和良好的红硬性,成为精密冲针的首选材料。对于厚板冲裁或高强钢冲压,还可采用粉末冶金高速钢或硬质合金,以进一步提升抗崩刃能力。精密冲针的刃口需经精磨处理,刃口圆弧半径控制在0.01mm以内,配合间隙按料厚的5%-8%选取,方能在高速冲压下获得光洁的剪切断面。
四、配件选型与维护要点
选用模具配件时,需综合考虑冲压材料(如硅钢片、不锈钢、铝合金)、料厚、冲压速度及模具精度等级。例如,冲压0.2mm以下薄材时,应选用高精度导柱与微小径冲针,并加强导柱润滑;冲压不锈钢等硬质材料时,托针与顶针需具备更高的抗磨损性能。日常维护中,应定期检查导柱表面有无拉毛、顶针有无弯曲变形、冲针刃口是否磨损,并及时更换失效配件,避免因小失大导致模具损伤。
精密模具的性能提升离不开每一个配件的精益求精。从导柱的导向精度到冲针的刃口质量,唯有选用优质材料、严控加工精度,并实施科学的维护管理,方能充分发挥五金冲压模具的效能,保障产品品质的稳定性与一致性。