塑胶模具是塑料制品生产中的关键工具,其设计质量直接关系到产品的成型效率、外观质量和生产成本。本文将从塑胶模具的基本结构入手,系统解析其各组成部分的功能与设计要点,并详细分类不同模具类型的特点与适用场景,帮助读者建立清晰的模具设计知识框架。
一、塑胶模具的基本结构
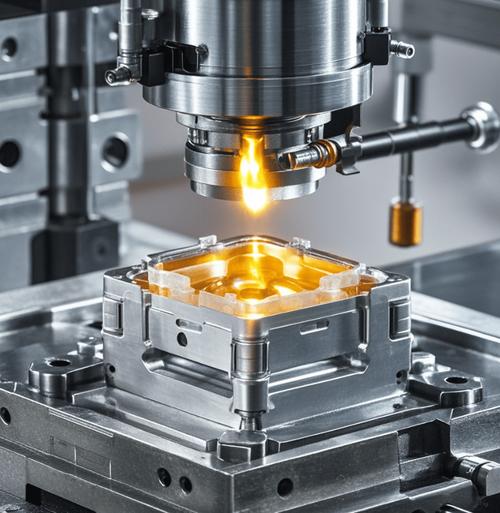
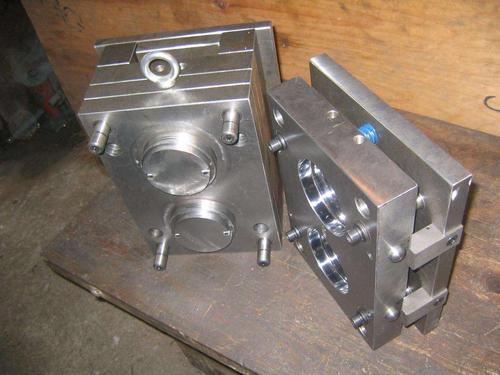
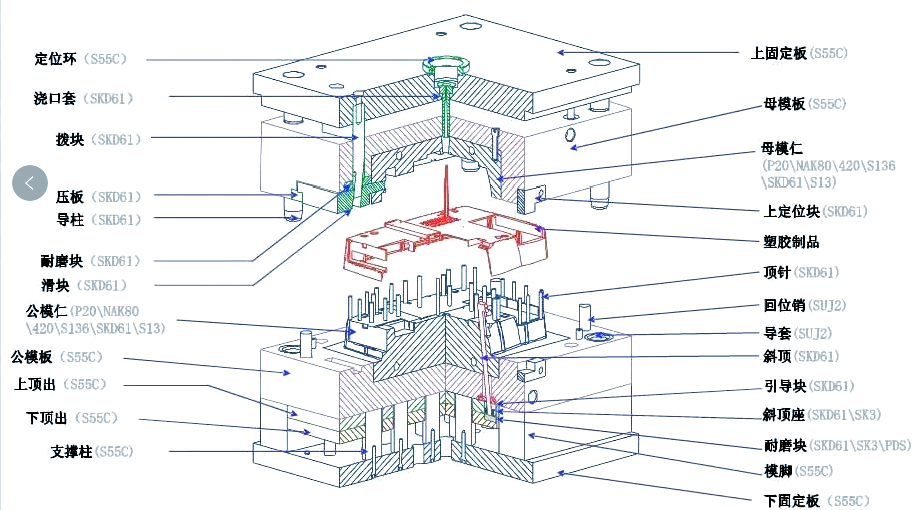
一套典型的塑胶模具由成型零件、浇注系统、导向机构、顶出机构、温度调节系统、排气系统等组成,各部分协同工作以完成塑料的填充、冷却、顶出等过程。
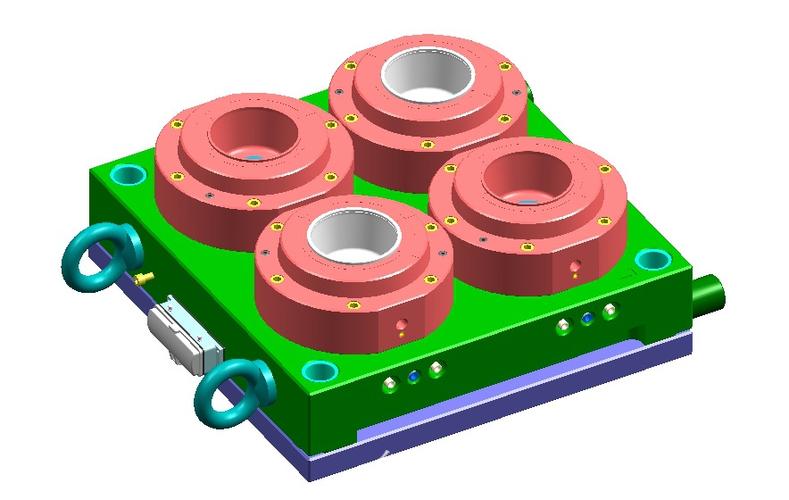
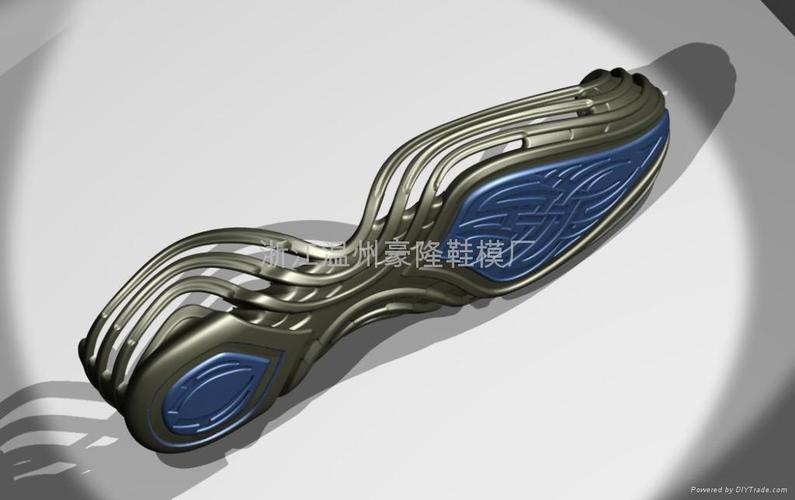
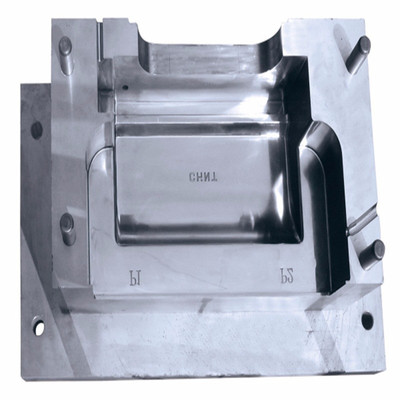
- 成型零件:包括型芯和型腔,决定制品的形状与尺寸。型芯构成制品内部轮廓,型腔构成外部轮廓,二者合模后形成封闭的模腔。设计时需考虑脱模斜度、分型面选择、尺寸精度及表面处理等。
- 浇注系统:将熔融塑料从注塑机喷嘴引入模腔的通道,通常由主流道、分流道、浇口和冷料穴组成。浇口设计影响塑料流动状态和制品质量,常见浇口类型有直接浇口、侧浇口、点浇口、潜伏式浇口等,需根据制品形状和塑料特性选择。
- 导向机构:由导柱和导套组成,保证动模和定模合模时准确对中,避免成型零件磨损。对于深腔模具或精度要求高的模具,常增加辅助导柱。
- 顶出机构:制品冷却固化后需从模腔顶出,常见顶出方式包括顶针顶出、顶管顶出、推板顶出、气动顶出等。设计时需保证顶出力均衡,避免制品变形或损坏。
- 温度调节系统:通过冷却水道(或加热元件)控制模具温度,使塑料均匀冷却定型。冷却水道的布局、直径和数量直接影响冷却效率和制品质量。对于大型模具或复杂制品,可采用随形冷却水道以提升冷却均匀性。
- 排气系统:排出模腔内的空气和塑料挥发气体,防止制品出现烧焦、气纹等缺陷。常利用分型面间隙、顶针间隙排气,也可开设排气槽。排气槽深度需小于塑料溢边值,通常为0.02-0.05mm。
二、塑胶模具的分类
塑胶模具种类繁多,可根据成型工艺、模具结构、塑料类型等不同维度进行分类。以下列举常见分类方式及模具类型特点:
1. 按成型工艺分类
- 注射模具:最常用的塑胶模具,适用于热塑性塑料和部分热固性塑料的成型。塑料在注塑机内熔融后注入模腔,冷却定型后顶出。注射模具结构复杂,生产效率高,适合大批量生产。
- 压缩模具:主要用于热固性塑料(如酚醛树脂)成型。将塑料直接放入加热的模腔中,加压使其流动并固化。模具结构简单,但生产效率较低,适用于大型或形状复杂的制品。
- 压注模具:又称传递模具,适用于热固性塑料。塑料在加料腔内加热熔融后,通过压柱压入模腔固化。与压缩模具相比,压注模具能成型更复杂的制品,且固化时间短。
- 挤出模具:用于生产连续截面形状的制品(如管材、型材、板材)。塑料在挤出机中熔融后通过机头口模成型,经冷却定型得到制品。挤出模具结构相对简单,生产效率高。
- 吹塑模具:用于生产中空制品(如塑料瓶、桶)。将挤出或注射得到的型坯放入模具中,吹入压缩空气使其膨胀贴合模腔,冷却后得到制品。吹塑模具需设计吹气系统、冷却系统和排气系统。
- 热成型模具:用于热塑性塑料片材的成型。将片材加热软化后,通过真空、气压或机械压力使其贴合模具型面,冷却定型后得到制品。热成型模具结构简单,成本低,适合小批量生产。
2. 按模具结构分类
- 单分型面模具:动模和定模之间只有一个分型面,结构简单,适用于一般制品的成型。
- 双分型面模具:有两个分型面,常用于点浇口进胶的结构,便于浇注系统凝料的取出。双分型面模具需增加定距分型拉紧机构。
- 侧向分型与抽芯模具:当制品有侧孔或侧凹时,需设计侧向分型或抽芯机构。常见机构有斜导柱抽芯、弯销抽芯、斜滑块抽芯等。
- 叠层模具:将多套模腔叠放在同一模具中,以提高生产效率。叠层模具可大幅提高产量,但模具结构复杂,对注塑机要求较高。
3. 按塑料类型分类
- 热塑性塑料模具:适用于热塑性塑料(如PP、PE、ABS、PC等),需设计冷却系统使塑料快速固化。模具材料通常采用预硬钢或淬火钢。
- 热固性塑料模具:适用于热固性塑料(如酚醛、环氧树脂等),需设计加热系统使塑料交联固化。模具材料需耐高温、耐腐蚀,常采用合金钢。
三、塑胶模具设计要点
要设计出高质量的塑胶模具,需综合考虑以下要点:
- 分型面选择:分型面应设在制品截面轮廓最大的部位,便于脱模;应避免影响制品外观,确保飞边易于去除;同时考虑模具加工和排气。
- 脱模斜度:为防止制品脱模时拉伤,需在型芯和型腔的脱模方向设置合理的脱模斜度。一般取1°-2°,对于深腔或纹理面可适当增大。
- 浇口设计:浇口位置应避免制品出现熔接痕、气穴等缺陷,尽量使塑料流动平衡;浇口尺寸需根据制品大小和塑料流动性确定,避免过大或过小。
- 冷却系统设计:冷却水道应均匀布置在模腔周围,保证模具温度均匀;水道直径一般为8-12mm,距模腔表面距离为15-25mm;对于复杂模具可采用隔水板或喷泉式冷却。
- 顶出系统设计:顶出位置应设在制品刚性较好的部位,避免顶出变形;顶出力需均衡,可通过增加顶针数量或采用推板顶出。
- 排气设计:除利用分型面和顶针间隙排气外,可在料流末端开设排气槽。排气槽宽度常为5-10mm,深度0.02-0.05mm,需设在制品非外观面。
- 模具材料选择:根据塑料类型、生产批量、制品精度等选择模具材料。大批量生产常采用淬火钢(如P20、718、H13等),小批量可采用预硬钢或铝合金。
四、
塑胶模具设计是一项综合性工程,涉及材料、机械、热力学等多学科知识。从结构组成到分类应用,每个环节都需精心设计。掌握模具设计的基本原则和方法,结合实践经验和CAE分析优化,才能设计出高效、稳定的塑胶模具,为塑料制品生产提供可靠保障。随着智能制造和增材制造技术的发展,模具设计正朝着数字化、智能化和高效化方向迈进,为行业带来新的机遇。