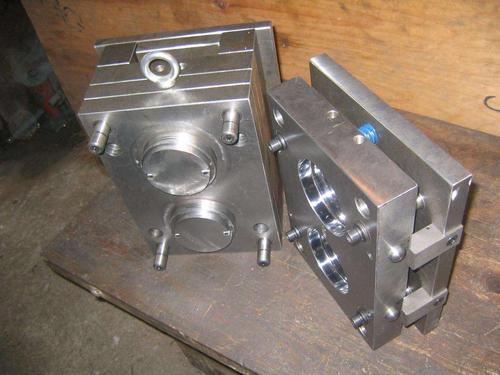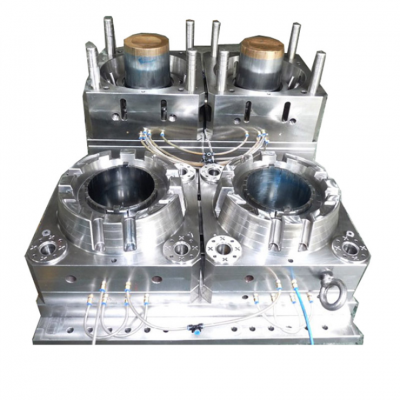
在汽车工业轻量化、个性化的发展趋势下,保险杠作为整车外观与安全性能的重要部件,其模具设计与制造水平直接影响整车品质和生产效率。专业从事汽车大型塑料件保险杠模具的设计制造,需要从材料选型、结构设计、加工工艺到试模验证形成完整的技术闭环。以下围绕保险杠模具设计、加工制造与质量控制展开系统解析。
一、保险杠模具设计要点
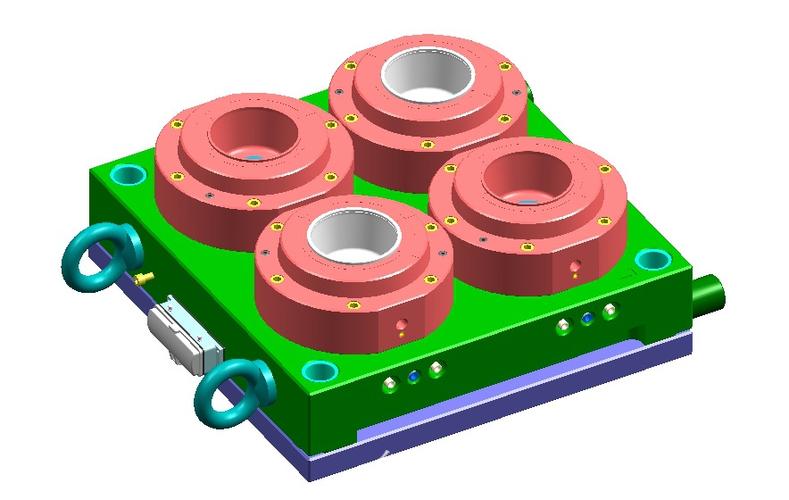
保险杠属于大型薄壁深腔塑料件,通常采用PP+EPDM等改性聚丙烯材料,具有壁厚小、流程长、外观要求高的特点。模具设计需重点解决充填平衡、冷却均匀、脱模顺畅三大问题。模具通常采用热流道或针阀式浇口系统,控制熔体流动前沿一致,避免 weld line 出现在外观区域。大型保险杠模具一般采用多点顺序阀浇口,配合模流分析优化浇口位置与注射时序。冷却系统采用随形冷却或异形水路设计,型腔与型芯分别独立控温,保证保险杠长度方向的变形可控。顶出系统多采用液压顶出与斜顶结合,针对倒扣结构设计二次脱模机构。模具结构以大型三点式或四点式模架为主,动模采用镶拼结构降低加工与维护成本,同时通过有限元分析保障模具刚度与强度。
二、模具加工制造流程
保险杠模具加工精度通常要求型面加工误差在0.02mm以内,分型面配合间隙不超过0.03mm。制造流程从模架粗加工开始,采用大型龙门加工中心完成模板开框与基准加工,随后进入型腔型芯的精加工阶段。近年来高速铣削与石墨电极数控加工成为主流,硬铣削可实现淬火后直接精加工,减少电火花工序。深腔区域采用五轴加工中心保证刀具可达性与表面质量。模具表面根据皮纹要求进行蚀纹处理或抛光,透明要求件需镜面抛光至Ra0.2以下。热处理方面,型腔型芯常采用预硬钢或淬火钢配合表面氮化处理,提高耐磨性。模具装配阶段严控间隙与配合,水路系统进行气密性测试,负压检漏确保不泄漏。模具完成后需经1:1压蜡验证或钢件试打确认基准,再交付试模。
三、试模与验证及维护保养
试模采用与实际生产相同的注塑机和材料工艺参数,重点验证熔接痕位置、外观质量、尺寸稳定性及脱模可靠性。保险杠试模需特别关注成型周期的经济性与模具的耐腐蚀性能。交付使用后,模具应建立定期保养制度,清洗水路、润滑运动部件、检查密封与顶出系统,确保大型保险杠模具长期稳定生产中的一致性。
综上,专业保险杠模具设计制造是系统性工程,需从小型试制向大型量产模具的全流程能力覆盖,需要丰富的实战经验和精密制造装备支撑。只有持续优化设计与工艺细节,才能保证保险杠模具的质量与市场竞争力。