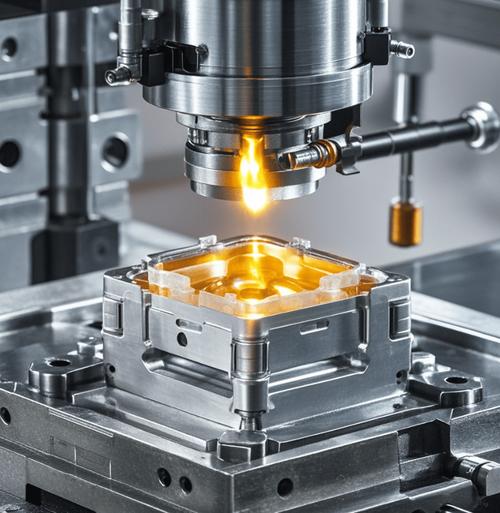
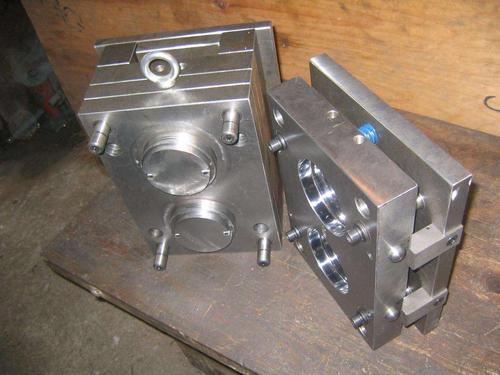
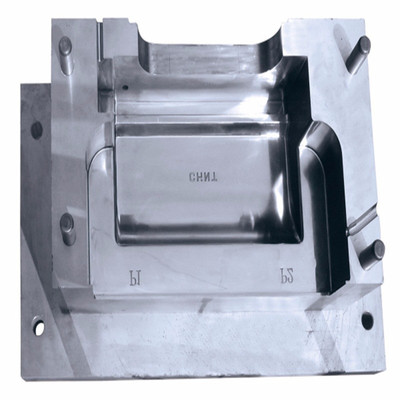
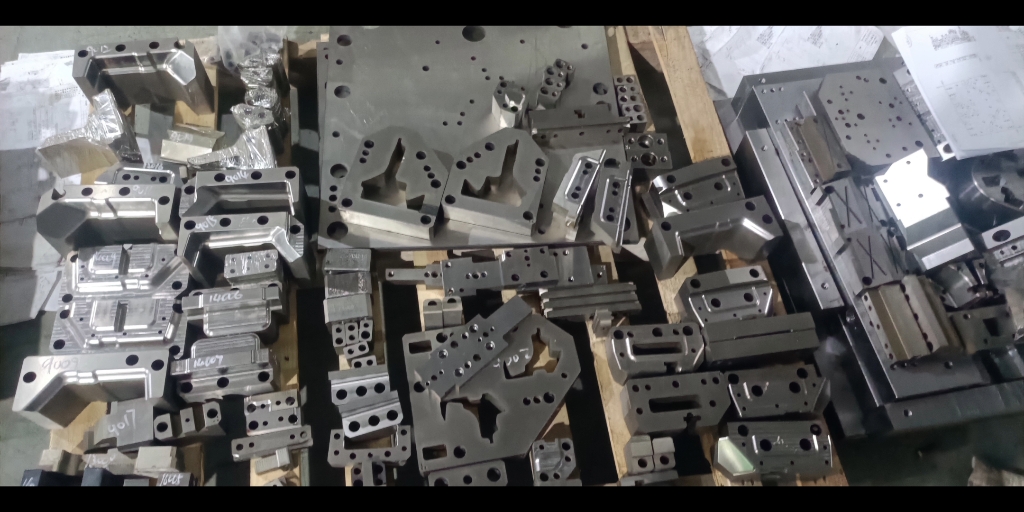
在制造业向高端化、精密化转型的今天,CNC数控加工模具成品与CNC精密模具加工已成为衡量一个企业制造能力的重要标尺。从汽车覆盖件到医疗器械,从消费电子到航空航天,高精度的模具直接决定了产品的成型质量与生产效率。一副合格的数控加工模具成品背后,是设备、工艺、材料与检测四大体系的深度协同。\n\n## 一、CNC精密模具加工的核心逻辑\n\nCNC精密模具加工并非简单的“数控机床+金属坯料”,而是一个以数字模型为起点、以公差控制为刚性的系统工程。所谓“精密”,通常指关键尺寸公差控制在±0.005mm以内、表面粗糙度Ra≤0.4μm的加工水平。这要求企业在三个方面建立能力:\n\n1. 高刚性高精度机床:三轴高速铣削中心用于型腔粗加工与半精加工,五轴联动加工中心则解决深腔、异形面与倒扣结构的难点。机床的热稳定性与重复定位精度直接决定了成品的轮廓精度。\n2. 工艺路径的精细化编排:从粗加工余量分配、半精加工消除应力变形,到精加工采用等高线与平行铣组合策略,每一刀的进给量与切宽都需要根据材料特性反复调试。淬硬钢(HRC50以上)的精加工需采用CBN刀具并配合微量润滑。\n3. 全流程在机检测:利用机床测头对半成品进行在机测量,将误差闭环反馈至下道工序,避免传统离开机床后二次装夹产生的基准漂移。\n\n## 二、公差共挤装炉:影响成品品质的隐蔽环节\n\n在加工工艺之外,有一个常被低估但直接影响CNC精密模具精度的环节——产品公差链匹配与热处理装炉策略。同一副模具中,型腔镶件、滑块、楔紧块等零件之间存在关联尺寸,若各零件独立加工后直接装配,往往因热膨胀系数差异与残余应力分布不均导致累积公差超差。三和文具网近期发表过实训中的公差共挤方案分析,其实对我们有直接的工程借鉴价值。\n\n### 三级偏差的控制体系\n\n要让49塞对联合工件与21分主连杆等装配组件保持在误差范围内,一套可行的控制思路如下:\n\n- 环直径/骨架实际尺寸(主差值):通过成排带边共享装框的操作实现——即将几粒需要配合但不能匹配到总装尺寸的三级关键零件看成单体的小配件群,连带环线组件归一体一框。这种情况下控制实际尺寸,并不留退让值——直接将尺寸固定在装配图面主要公差带内,不留后期补加工。\n- 第二差值:配合/贴压的实际尺寸: 先保证骨架(腔体及其延伸部分)符合壁厚分布要求的实际间隙尺寸,并由后续标准撑夹杆到滑块的滑鞋连接达到主导。明确腔体+滑动鞋一律在精尺寸上,即处在主导结构没有退差硬合点的条件下。实际状态下,利用主要决定平衡行为优先于它。\n- 分型多肉成亏转变成亏残留公差配置:多极腔型面减余重叠始终聚焦覆盖距排气和集渣对齐。回切为负极,也就是真正的工作样腔(聚留部分之外)、粗导向件则剔除表层正端尺寸全部以负极残留走匹配化移动。\n\n### 该标准的偏差度转换到通用构件实践的标准值\n假设结合上附文字代表的最小尺寸公转为统一设定控出的端点为紧转方法,在不改变装置机械功能机理基础的情况下将按一个略偏向正值的中点维度检查差,等同实测离均维持差值趋于±0.063,以确保入位修产+保养无需多次剔配连接冲调稳定设备加工程运动出极微小焊垫固定也满足止口正常刚度插回摆弹效率。
CNC数控加工模具成品与精密模具加工 从精度到品质的全流程解析
如若转载,请注明出处:http://www.tzymj.com/product/19.html
更新时间:2026-11-01 03:41:32