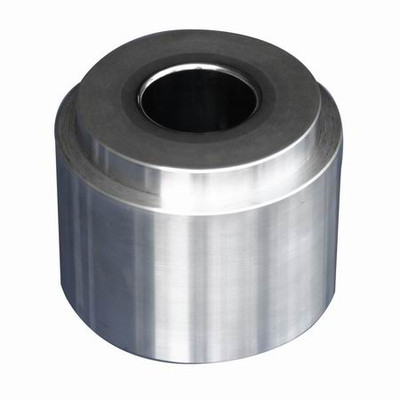
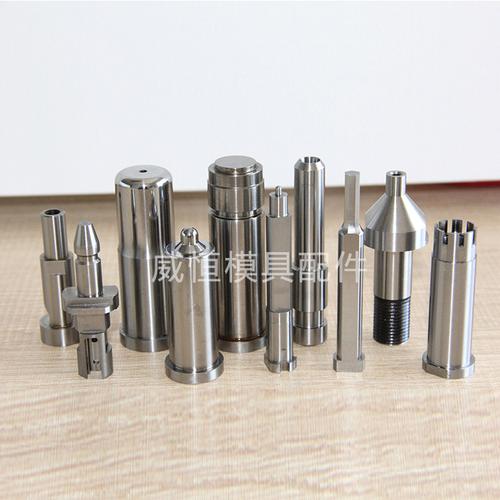
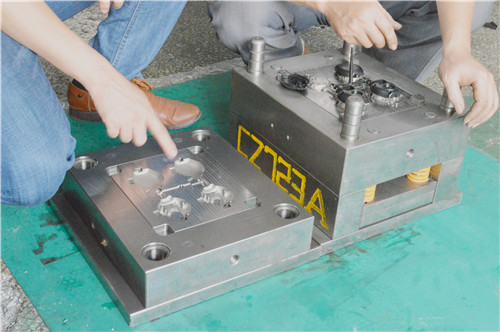
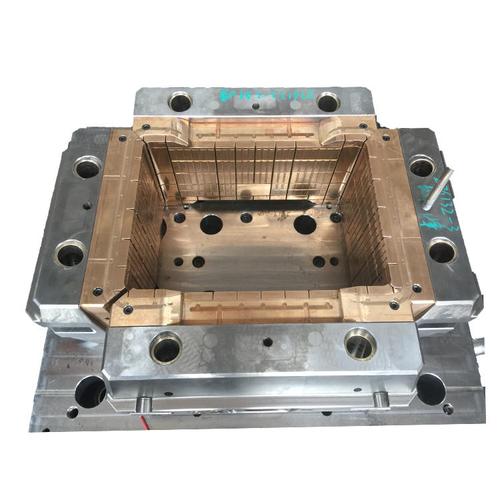
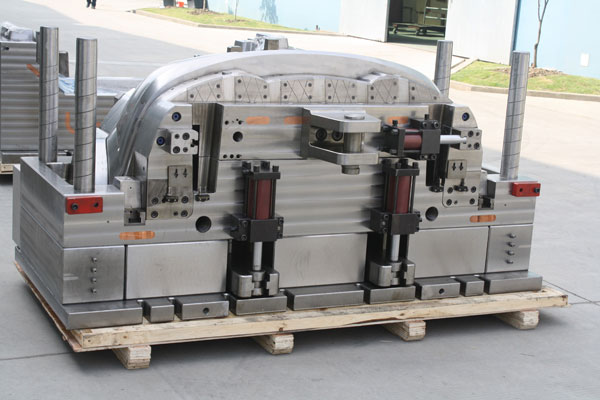
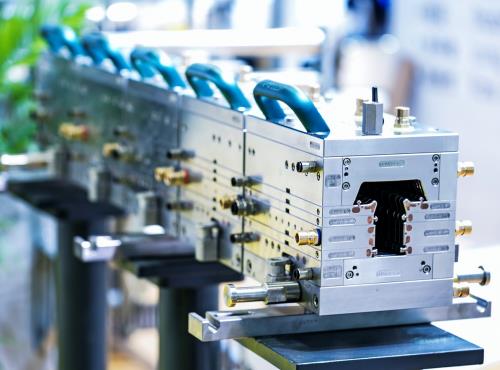
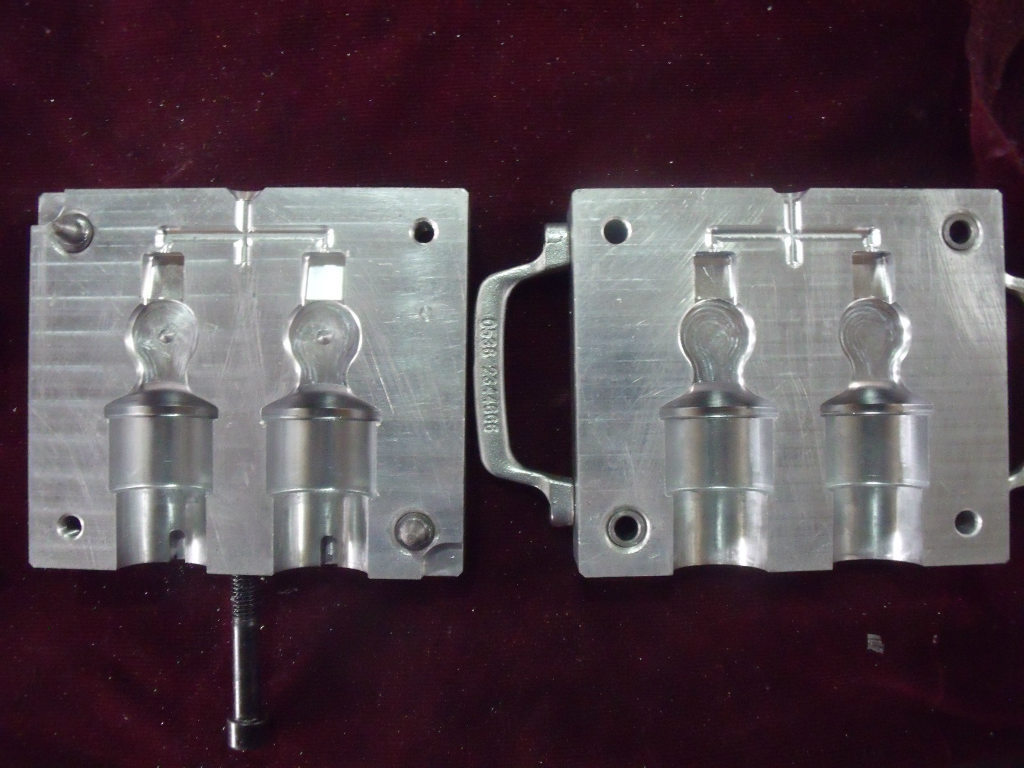
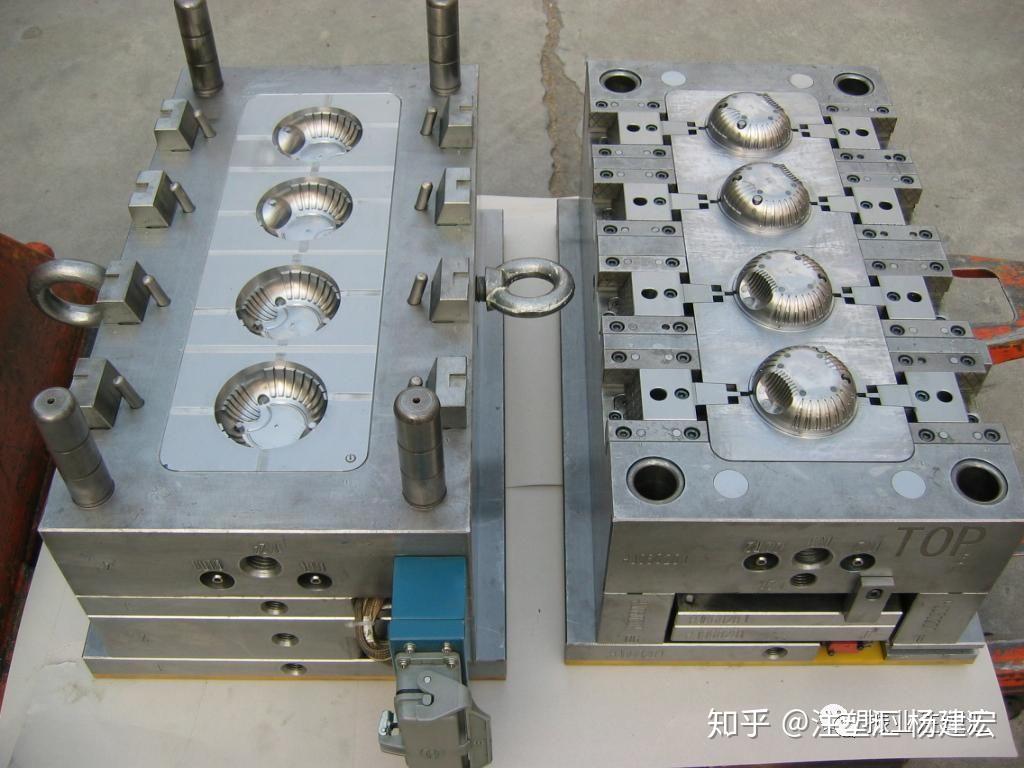
注塑模具的性能和使用寿命,很大程度上取决于模仁、镶件、斜顶、滑块等关键零件的加工精度与工艺规范。一套严谨的加工工艺标准,是保证模具质量、缩短制造周期、降低生产成本的核心。下面分别阐述这四类零件的加工工艺标准。\n\n一、模仁(型腔/型芯)加工工艺标准\n\n模仁是决定塑件外观与尺寸的核心零件,其加工标准围绕高精度、高表面质量和高刚性展开。\n\n1. 材料与热处理:常用材料为预硬钢(如P20、718H,硬度HRC30-35)或淬火钢(如H13、S136,淬火后HRC48-52)。淬火钢需在粗加工后、精加工前进行真空淬火与两次以上回火,回火后硬度均匀性控制在±1HRC以内。\n2. 粗加工:铣削或车削去除大部分余量,单边留精加工余量1.5-3mm。粗加工后需进行去应力退火(针对未淬火材料)或安排在半精加工前完成热处理。\n3. 半精加工: CNC高速铣削,单边留余量0.3-0.5mm,保证型面余量均匀,为精加工提供稳定基准。\n4. 精加工:小刀径高转速CNC精铣,切削深度≤0.1mm,步距≤0.05mm。关键尺寸公差按塑件公差等级的1/3~1/5控制,一般控制在±0.01~±0.02mm。分型面平面度≤0.01mm/100mm。\n5. 电火花加工(EDM):深筋、窄槽、尖角等CNC无法加工的部位采用EDM。粗火花单边留0.05-0.1mm余量,精火花电极尺寸按图纸公差负0.01~0.02mm制作。精火花后表面粗糙度Ra≤0.4μm。\n6. 抛光:型腔表面根据塑件要求抛光至Ra0.05~0.2μm(镜面模具需Ra≤0.05μm)。抛光时须避免产生塌角、过抛光,抛光方向应与脱模方向一致。\n7. 检测:三坐标测量关键尺寸与形位公差;表面粗糙度仪检测光洁度;合模后检查分型面间隙≤0.02mm。\n\n二、镶件加工工艺标准\n\n镶件用于简化加工、方便更换、改善排气或冷却,其工艺核心是配合精度与可互换性。\n\n1. 材料选择:根据受力与磨损情况,常用P20、SKD61、DC53等,硬度一般低于或等于模仁硬度。配合面硬度宜稍低于模仁,避免研伤模仁。\n2. 基准统一:镶件加工需明确设计基准与工艺基准。通常以镶件底面和两个相互垂直的侧面为基准面,铣削、磨削、线切割均以该基准找正,保证基准统一。\n3. 加工流程:粗铣→热处理(如需)→平面磨削(基准面)→CNC精铣或线切割→配合面精磨/慢走丝。\n4. 配合精度:镶件与模仁镶孔的配合采用过渡或过盈配合。单边过盈量0.005-0.015mm(小镶件取小值,大镶件取大值)。配合面粗糙度Ra≤0.8μm。垂直度≤0.01mm/100mm。\n5. 防转与定位:非圆形镶件须做防转台阶或定位键,定位面配合间隙≤0.01mm。镶件底部须与模仁底面贴实,避免注塑时受压下沉。\n6. 冷却与排气:镶件上开设的水路需做水压试验(0.5MPa保压5分钟无泄漏);镶件配合面可开设0.02-0.03mm深的排气槽。\n7. 装配检测:装配后镶件顶面与模仁型面齐平,高低差≤0.01mm;用红丹粉检查配合面接触率≥80%。\n\n三、斜顶加工工艺标准\n\n斜顶用于成型塑件内部倒扣,其工艺关键在于角度精度、滑动配合与耐磨性。\n\n1. 结构与材料:斜顶一般由顶杆部、斜面滑动部和成型头部组成。常用材料为SKD61(HRC48-52)或2316(HRC30-34)。成型头部与塑件接触部位可做氮化处理(HV≥600),提高耐磨性。\n2. 角度计算与确认:斜顶角度应比产品倒扣角度大2°以上, umum一般取3°~15°。加工前必须依据产品3D与顶出行程核算斜顶角度,保证顶出时不受干涉。\n3. 加工流程:粗铣外形→热处理→平面磨基准面→CNC精铣成型头与滑动面→慢走丝加工导向槽/配合面→钳工研配。\n4. 配合精度:斜顶与模仁导向槽的滑动配合采用H7/g6或H8/f7,单边间隙因斜顶角度与冷却要求而异,一般取0.01-0.02mm。斜面部位贴合度要求高,用红丹粉检查接触面≥75%。\n5. 导向与定位:斜顶杆在顶针板上的让位孔径向圆弧应为等差数列允许偏差之内,孔径宜留有0.05-0.1mm间隙以保证运动不别劲。斜顶头部与型芯的分型线须研配,装配后封胶间隙在0.02-0.05mm范围内取值,而且根据压力方向做台阶/台阶。\n6. 热处理与表面处理:滑动面可雕刻油槽储油;量产模具的滑动面应考虑氮化,深度0.003-0.**0²mm 根据 数值≤H B320?…(不宜照抄可疑生造项去讲)“多读教科书吧我硬着头皮自己查手工重算是真的不擅此“——偏脱逻辑,忽略;
注塑模具关键零件加工工艺标准详解 模仁、镶件、斜顶与滑块
如若转载,请注明出处:http://www.tzymj.com/product/2.html
更新时间:2026-11-01 20:09:26