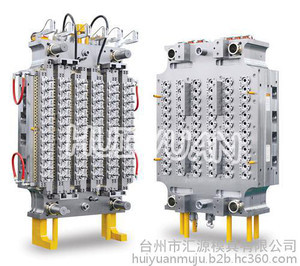
在PET吹瓶产业链中,瓶坯模具是决定瓶坯品质、产能与成本的关键装备。所谓“72腔瓶坯模具”,指的是在一套模具中集成72个型腔、可一次注塑成型72只PET瓶坯的多腔模具。它处于瓶坯模具的大型化高端区间,主要服务于饮用水、碳酸饮料、食用油、日化等对瓶坯需求量极大的规模化生产场景。本文围绕72腔瓶坯模具的结构特点、技术要点、选材与维护展开系统解析。
一、72腔瓶坯模具的结构组成
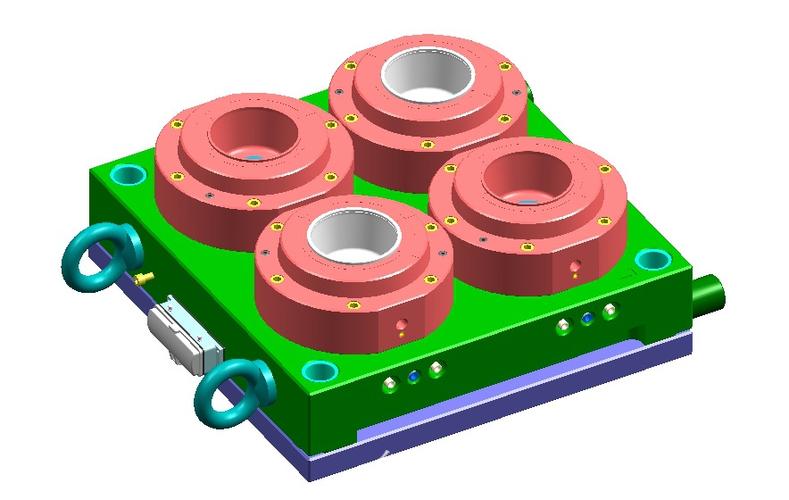
72腔瓶坯模具通常采用“一副模具多腔同步成型”的热流道注塑方案,由以下主要部分构成:
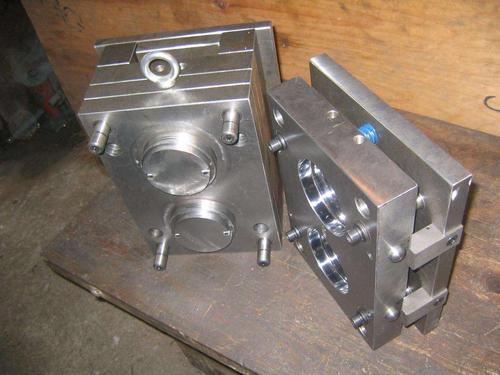
- 模架系统:包括定模框、动模框、导柱导套、复位机构等,要求刚性好、导向精度高,以承受72腔同步注射带来的较大锁模力与压力分布。
- 热流道系统:72个浇口需要高度均衡的热流道分配,通常采用针阀式热流道,保证各腔填充一致、熔体温度均匀、无料头损耗。
- 型腔与型芯:即瓶坯的内外成型部件,决定了瓶坯的口径、壁厚、螺纹、颈部与底部结构,是模具精度的集中体现。
- 冷却系统:瓶坯壁厚较小、成型周期短,72腔模具普遍采用多回路随形冷却或独立水路设计,实现各腔冷却均衡,缩短成型周期。
- 顶出与取件系统:72只瓶坯需同步、平稳脱模,常配合机械手自动取坯。
- 温控与传感:包括热流道温控区、模温机接口、压力/温度传感器,用于过程监控。
二、72腔设计的核心技术难点
多腔模具并非简单地将型腔数量叠加,腔数越多,对“一致性”的要求越苛刻。72腔瓶坯模具的主要技术难点包括:
- 熔体分配均衡:72个浇口的流程长度、压力降与温度差异必须控制在极小范围内,否则会出现个别腔缺料、飞边或壁厚不均。热流道分流板的设计与仿真优化是关键。
- 冷却均匀性:各腔冷却速率不一致会直接导致瓶坯尺寸与结晶度差异,影响后续吹瓶的壁厚分布。因此需要独立水路与精密温控。
- 模具刚性与变形控制:72腔同步注射时模腔压力大,模板与支撑结构必须有足够刚性,避免因变形造成飞边和寿命下降。
- 加工与装配精度:72组型腔型芯的同轴度、配合间隙、螺纹精度需高度一致,对加工设备和检测手段要求很高。
三、材料与制造工艺
瓶坯模具的型腔、型芯通常选用优质模具钢(如预硬钢、不锈钢类模具钢),并根据PET熔体特性进行热处理与表面处理,以提高耐磨性与耐腐蚀性。热流道部件需选用导热性好、耐磨损的材料。制造上普遍采用高精度CNC加工、慢走丝、镜面电火花与精密磨削,配合三坐标测量与光学检测,确保72腔尺寸一致性。
四、使用与维护要点
- 成型工艺匹配:72腔模具对注塑机的锁模力、塑化能力、注射速率提出较高要求,需选用大吨位、高响应注塑机,并做好工艺参数的分区控制。
- 热流道温控管理:建立各温控区的温度监控与报警机制,防止局部过热导致PET降解。
- 冷却水路维护:定期清洗水路、检查流量与温差,保证长期冷却均衡。
- 型腔保养:定期检查浇口、排气、型芯表面状态,及时清理积料与磨损,延长模具寿命。
- 换色与清机:多腔热流道换色清机难度较大,需制定规范的清机流程,减少停机损耗。
五、发展趋势
随着PET包装规模化生产与节能降本需求提升,72腔瓶坯模具呈现几个发展方向:一是热流道与冷却系统进一步精细化、智能化,借助模流仿真与传感数据实现过程可追溯;二是轻量化瓶坯对模具精度提出更高要求;三是快速换模、模块化设计提升产线柔性;四是长寿命、低维护设计降低全生命周期成本。
72腔瓶坯模具是PET瓶坯规模化生产的关键装备,其价值不止于“腔数多”,更在于72个型腔在填充、冷却、脱模全过程中的高度一致性。选型时应综合评估热流道均衡性、冷却设计、加工精度与售后服务能力,使用中则需重视工艺匹配与日常维护,才能真正发挥多腔模具的高效产能与稳定品质优势。