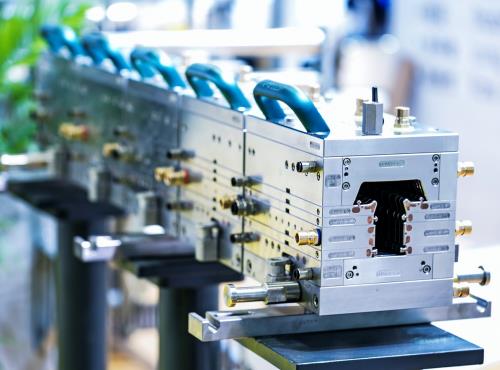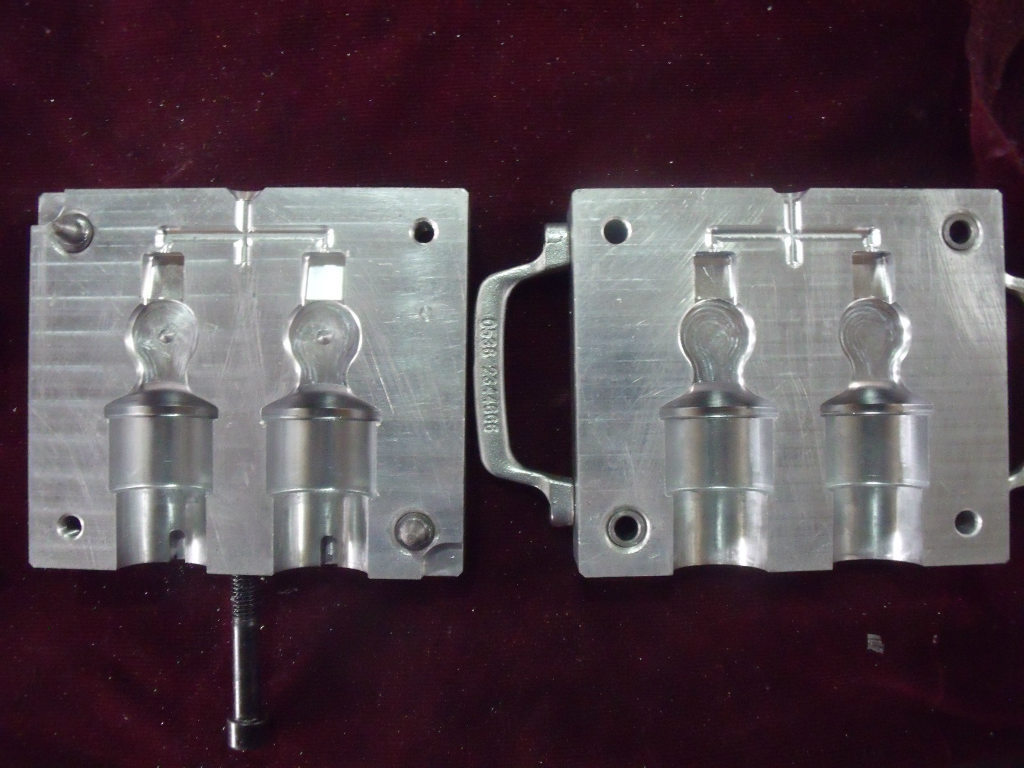
连续拉伸模是冲压模具中技术含量较高的类型,广泛应用于汽车零部件、电子连接器、家电五金等大批量生产领域。其设计质量直接决定了零件精度、模具寿命和生产效率。以下是连续拉伸模设计过程中必须重点关注的核心事项。
一、排样与工序设计
- 拉伸系数的合理分配:连续拉伸模需将总变形量分解到多个工位。必须依据材料塑性、零件形状复杂程度,科学确定各次拉伸系数。首次拉伸系数通常取材料极限拉伸系数的0.85~0.9倍,后续逐次递增,避免单次变形过大导致开裂或起皱。
- 工位数量与间距:工位数量需权衡模具复杂度与零件质量。工位间距应保证拉伸过程中材料有足够的流动空间,同时考虑载体强度。对于深拉伸件,可设置空工位以释放残余应力。
- 载体设计:连续模的载体(带料连接部分)必须具有足够的刚度与稳定性。常用载体形式包括单侧载体、双侧载体和中间载体,需根据零件形状和拉伸高度选择。载体宽度一般不小于料厚的3~5倍,并在关键工位设置加强筋。
二、拉伸方向与模具结构
- 拉伸方向选择:连续模中拉伸方向通常向下(凸模在上),便于废料和零件排出。对于有特殊要求的零件(如防止底部划伤),可采用向上拉伸,但需增加顶出机构。
- 凸模与凹模圆角半径:各次拉伸的凸模圆角半径应逐步减小,凹模圆角半径也应逐次递减。首次拉伸凹模圆角半径取(4~8)t(t为料厚),后续工位可取(2~4)t。圆角过小易导致应力集中和开裂。
- 凸凹模间隙:间隙值直接影响拉伸件质量和模具寿命。通常取(1.0~1.1)t,对于精度要求高的零件可取(0.95~1.05)t。末次拉伸间隙应略小于材料厚度,以起到整形作用。
- 压边机构设计:连续拉伸模中压边力需精确控制。可采用弹簧、氮气弹簧或聚氨酯橡胶提供压边力。压边力过大易导致拉裂,过小则产生起皱。建议在首道拉伸设置可调压边力结构,便于试模调整。
三、定位与导向系统
- 导正销设置:连续模必须采用导正销对带料进行精确定位。导正销数量不少于2个,间距尽量大。导正销直径与带料导正孔配合间隙取0.02~0.05mm。导正销应设置在拉伸工位之前,确保拉伸时材料定位准确。
- 模板导向:各工位凸模、凹模的导向精度至关重要。应采用高精度导柱导套(如滚珠导柱),导柱直径不小于φ25mm,配合间隙≤0.02mm。对于深拉伸工位,可增加内导柱或导板辅助导向。
- 卸料与顶出:连续拉伸模的卸料板需具备足够强度,防止拉伸时材料被拉变形。卸料板与凸模间隙取0.1~0.2mm。顶出机构应平稳可靠,避免零件顶出时变形。
四、材料流动与润滑
- 材料流动控制:连续拉伸过程中,材料流动不均匀是导致起皱和开裂的主要原因。可通过优化凹模圆角、设置阻力筋(拉深筋)或调整压边力分布来改善材料流动。对于复杂零件,建议采用有限元模拟分析材料流动情况。
- 润滑与表面处理:拉伸工序需充分润滑。可在带料进入模具前设置润滑装置,或采用带润滑层的材料。凸模、凹模表面应进行抛光处理(Ra≤0.4μm),必要时进行镀钛或渗氮处理以提高耐磨性。
五、模具强度与寿命
- 模板厚度与材料:连续拉伸模工作部件承受较大应力,模板厚度需根据拉伸力计算确定。凹模板厚度一般不小于料厚的10~15倍。凸模、凹模材料可选用SKD11、DC53或硬质合金,热处理硬度58~62HRC。
- 应力集中防范:各工位凸模、凹模的截面变化处应设置足够圆角,避免应力集中。对于细小凸模,可采用提高刚性或增加支撑的结构。
- 易损件更换设计:拉伸凸模、凹模圆角处易磨损,设计时应考虑可快速更换结构,如采用镶块式设计,降低维护成本。
六、试模与调试
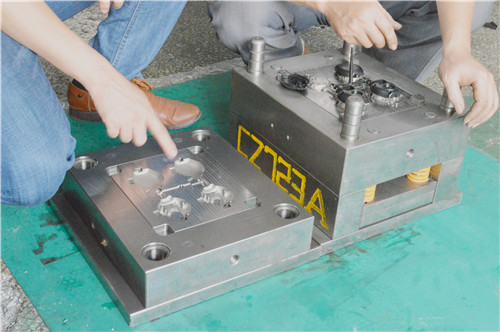
连续拉伸模试模应遵循“单工位→连续”的原则:先单独调试各拉伸工位,确认单次拉伸质量合格后,再进行连续试冲。试模中重点检查:各工位拉伸高度是否一致、材料流动是否顺畅、压边力是否合适、导正销是否对位准确。发现问题应及时调整,切忌强行连续生产。
连续拉伸模设计需系统考虑排样、结构、定位、材料流动、模具强度等多方面因素。设计者应具备丰富的冲压工艺知识和实践经验,必要时借助CAE分析手段优化工艺参数,才能设计出高质量、高寿命的连续拉伸模。